2026-10-09
Un vástago de pistón recubierto es uno de esos componentes que decide silenciosamente cuánto dura un cilindro hidráulico. Es la única superficie móvil que un cilindro expone al mundo exterior, y cada astilla de piedra, rasguño, depósito de sal o picadura de óxido que cae sobre él eventualmente regresa debajo del sello y al aceite. Mucho antes de que un cilindro falle en el campo, la superficie de la varilla generalmente ya cuenta la historia.
Maquinaria Wuxi Qunke fabrica cilindros hidráulicos, cilindros neumáticos y vástagos de pistón de precisión desde 2008, y los trabajos de recubrimiento han sido parte de la rutina diaria durante la mayor parte de ese tiempo. Lo que sigue es un recorrido práctico: qué hace realmente un recubrimiento en una varilla, qué tratamientos de superficie se adaptan a qué condiciones de trabajo y cómo interactúa la elección con los sellos, el fluido y el mantenimiento.
Mecánicamente, un vástago del pistón transfiere la carga desde el pistón a través de la culata del cilindro. Dos zonas distintas de una misma pieza realizan dos trabajos completamente distintos. Debajo del sello, la varilla es una superficie deslizante, y su tolerancia de diámetro, redondez y rugosidad deciden si el sello mantiene la presión durante años o comienza a gotear después de unos miles de ciclos. Fuera del cilindro, la misma varilla es una superficie estructural expuesta que se enfrenta a la lluvia, el polvo, la grava, la sal y los productos químicos de lavado.
Una capa es cómo se separan esos dos trabajos. El acero base proporciona resistencia y rigidez, mientras que el revestimiento proporciona dureza, baja fricción y protección contra la corrosión exactamente donde ocurre el daño.
Los aceros al carbono como el 1045 y el 4140 son los caballos de batalla en la producción de varillas, pero sin recubrimiento se oxidan rápidamente en el aire húmedo o costero. Una vez que comienza la oxidación, las picaduras se convierten en bordes abrasivos que raspan el material del labio del sello y la fuga comienza mucho antes de que algo parezca evidentemente roto. Incluso antes de que aparezcan las picaduras, la fricción seca entre el acero desnudo y un sello de poliuretano o NBR eleva la temperatura local y acelera el desgaste.
El acero inoxidable resuelve el lado de la corrosión pero trae sus propios problemas: es relativamente blando, propenso a irritarse y costoso en diámetros grandes. Por lo tanto, para la mayoría de las varillas hidráulicas y neumáticas, la respuesta práctica es un recubrimiento de acero al carbono o de aleación, elegido el recubrimiento para el entorno en el que realmente trabaja la máquina.
Los nombres de los recubrimientos pueden resultar confusos porque algunos de ellos describen una familia en lugar de una receta única. En la práctica, las rutas que aparecen con mayor frecuencia en los vástagos de pistón se dividen en cuatro grupos: cromo galvanizado, capas compuestas galvanizadas, capas aplicadas térmicamente como revestimiento cerámico y láser, y tratamientos de difusión como QPQ.
El cromo duro sigue siendo el predeterminado para el servicio hidráulico general, y por una buena razón. La capa galvanizada suele tener un espesor de 20 a 50 micrones, alcanza aproximadamente 800 a 1000 HV y ofrece un coeficiente de fricción muy bajo frente a los compuestos de sellado comunes. Esa combinación mantiene bajas las temperaturas del sello y resiste las pequeñas partículas abrasivas que pasan por los limpiadores.
Su debilidad es la porosidad y las microfisuras. En una máquina de interior bien lubricada esto rara vez importa, pero en entornos costeros o químicos la corrosión puede filtrarse a través de esas finas grietas y levantar la capa desde abajo. Por eso existen las capas compuestas.
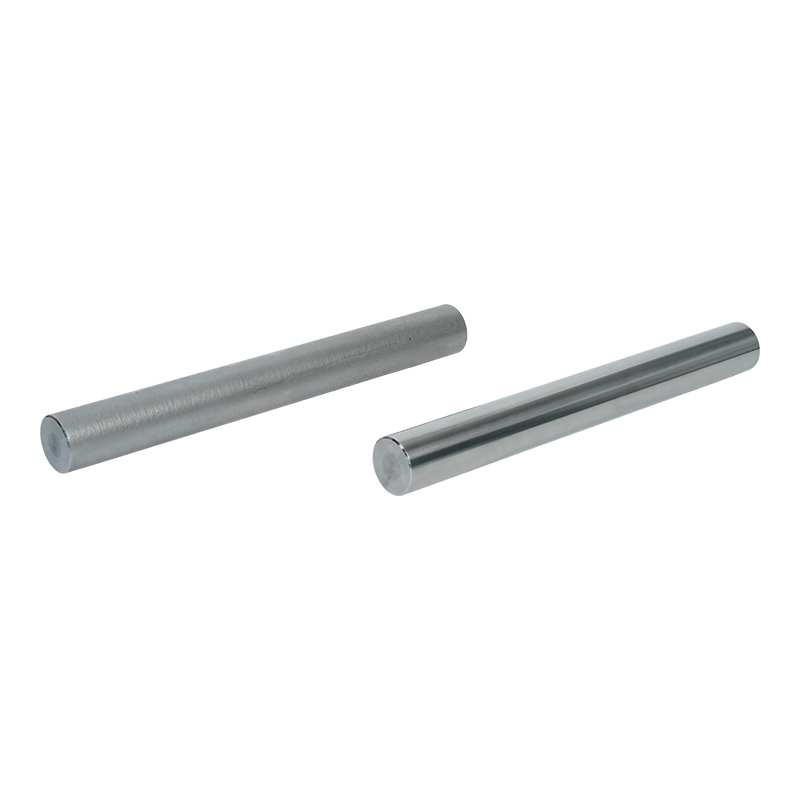
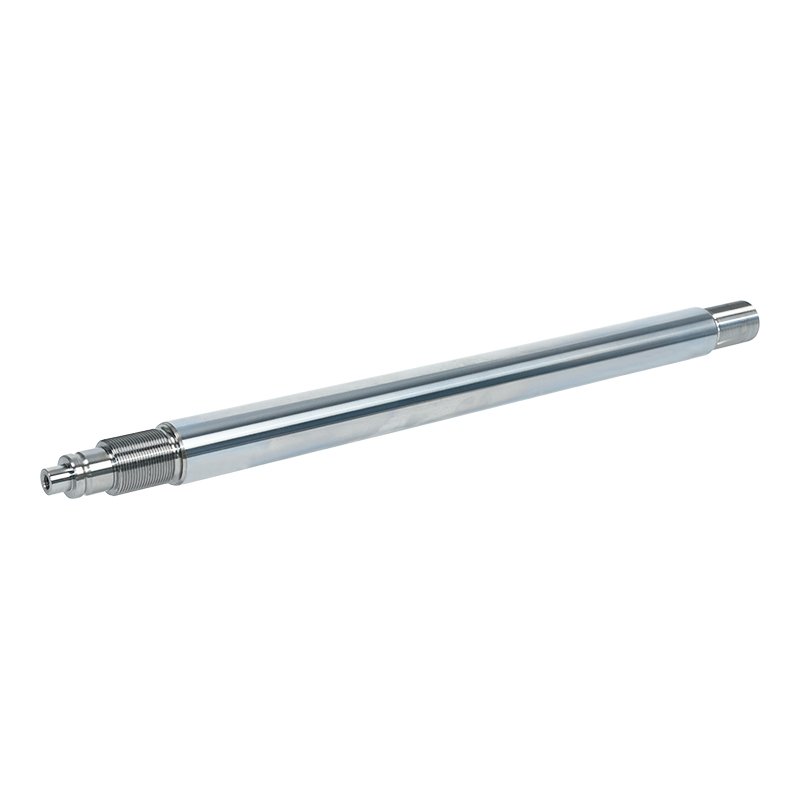
 Vástago del pistón del cilindro hidráulico cromado duro Vástago de pistón recubierto de cromo galvanizado para cilindros hidráulicos, disponible en grados de acero e inoxidable, con espesor controlado y mecanizado personalizado. Ver producto →
Una ruta compuesta coloca una capa más suave y resistente a la corrosión debajo y una capa de cromo duro encima. El cromo blanco lechoso como capa base con cromo duro encima es una combinación familiar, y el níquel seguido de cromo duro funciona según el mismo principio: la capa barrera bloquea la humedad y los productos químicos, mientras que la capa exterior se desgasta. Ambos necesitan pasos de recubrimiento adicionales, tiempos de entrega más largos y un control más estricto del baño, por lo que generalmente se reservan para equipos que realmente viven al aire libre o cerca de agua salada.
Quench-polish-quench es un tratamiento de difusión en lugar de una capa depositada: la superficie se nitrura en un baño de sal, se pule y luego se oxida. Debido a que no se agrega nada encima, no hay ninguna capa que pueda desprenderse y el cambio dimensional es mínimo, lo que hace que QPQ sea atractivo para varillas delgadas y piezas sujetas a tolerancias estrictas. Sin embargo, la carcasa es poco profunda, normalmente de decenas de micras, por lo que no es un remedio para cortes profundos o abrasión intensa.
La siguiente tabla resume cómo se comparan estas rutas en términos de producción diaria. Las cifras son rangos típicos y no especificaciones fijas, ya que el espesor de capa normalmente se acuerda por proyecto.
| Ruta de recubrimiento | Capa típica | Fortaleza principal | Mejor ajuste | Puntos a seguir |
|---|---|---|---|---|
| Cromado duro | 20-50 micras | Resistencia al desgaste con baja fricción. | Cilindros hidráulicos y neumáticos generales en condiciones moderadas. | Los poros y las microfisuras pueden permitir que comience la corrosión debajo |
| Cromo blanco lechoso más cromo duro | Dos capas, 30-60 µm en total | Protección contra la corrosión combinada con una superficie exterior dura | Equipos húmedos, costeros y móviles | Más pasos de proceso y control del baño más estricto |
| Níquel más cromo duro | Dos capas, 30-70 µm en total | Fuerte barrera contra productos químicos y sal. | Servicio marítimo, químico y minero | La química del baño de níquel debe controlarse de cerca |
| Cerámica (spray de plasma) | 100-300 micras | Resistencia a la abrasión y a altas temperaturas. | Abrasión agresiva y condiciones de trabajo calientes. | Necesita pulido con diamante; comprobar la compatibilidad del compuesto de sellado |
| Revestimiento láser | 0,3-2 mm antes del mecanizado | Capa de desgaste gruesa unida metalúrgicamente | Minería, dragado, reacondicionamiento marino y de cañas. | Mayor costo por pieza y margen de mecanizado adicional |
| tratamiento QPQ | Caja de difusión, 10-30 µm | Resistencia al desgaste y a la corrosión casi sin distorsión. | Varillas delgadas y piezas sujetas a tolerancias estrictas | Profundidad de caso limitada; no es una cura para el corte profundo |
El medio ambiente suele responder a la pregunta sobre el recubrimiento más rápido que cualquier catálogo. Si hay sal, ácido o productos químicos de proceso, la decisión depende de la corrosión y las capas de barrera se mueven hacia el frente. Si hay arena, mineral o escoria, la decisión depende de la abrasión y la dureza más el espesor de la capa importan más.
Donde la abrasión y el calor se juntan, los revestimientos cerámicos ganan su lugar. Una capa de alúmina-titania pulverizada con plasma de unos pocos cientos de micrones es más dura que el cromo y tolera temperaturas superficiales más altas, razón por la cual aparece en cilindros que trabajan cerca de hornos o manipulan material caliente. Es necesario un pulido posterior con diamante para lograr un acabado que no dañe el sello, y algunos compuestos de sello deben revisarse antes de comprometerse.
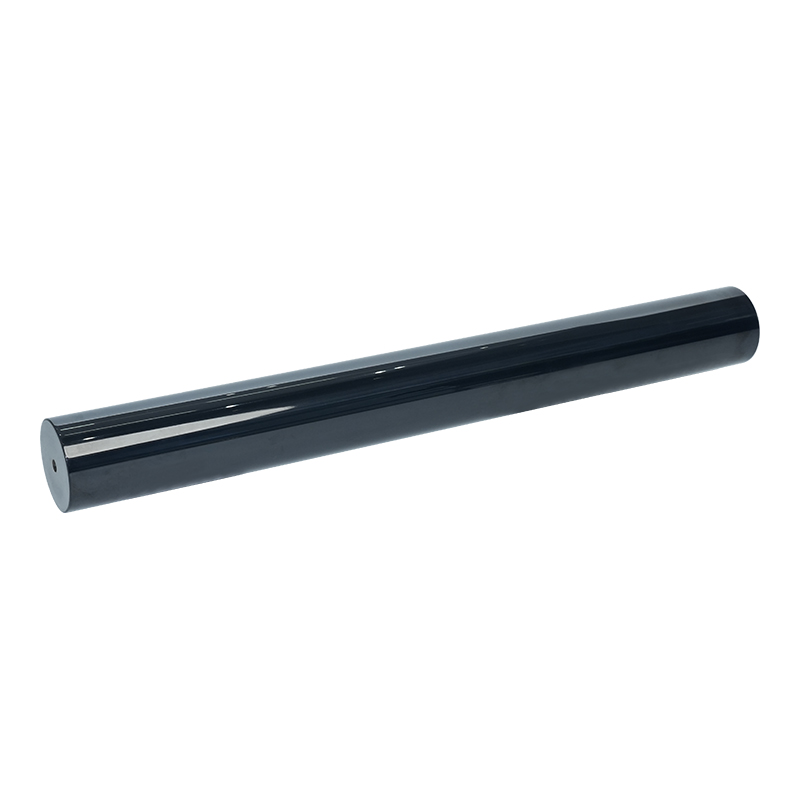
 Vástago del pistón del cilindro hidráulico con revestimiento cerámico Revestimiento cerámico pulverizado con plasma para vástagos de pistones hidráulicos, que se ofrece en opciones de nitruro de silicio, alúmina/carburo de silicio y nanocerámica para resistencia al desgaste y la corrosión. Ver producto →
Un recubrimiento nunca se juzga únicamente por su dureza. La rugosidad debajo del sello es lo que realmente se siente el sello, por lo que una superficie dura pero rugosa puede desgastar el sello más rápido que una más suave y lisa. Chrome es naturalmente suave y tolerante; Las superficies cerámicas y revestidas con láser deben esmerilarse y pulirse hasta alcanzar un Ra controlado antes del montaje. La dirección de molienda también es importante, ya que las marcas en espiral pueden actuar como pequeños canales de bombeo.
Dos detalles de producción son fáciles de pasar por alto. En primer lugar, los aceros de alta resistencia deben hornearse después del enchapado para reducir el riesgo de fragilización por hidrógeno. En segundo lugar, el espesor de la capa cambia el diámetro final, por lo que el margen de molienda debe planificarse desde el principio en lugar de corregirse al final de la línea.
Nuestras varillas recubiertas y conjuntos de varillas terminan en equipos de conservación de agua, metalurgia, maquinaria de construcción, equipos para barcos y puertos, equipos para yacimientos petrolíferos, maquinaria de minería, plataformas de pilotaje y excavadoras. El patrón es consistente: cuanto más duro es el entorno y más largo es el intervalo de mantenimiento, más se mueve la especificación desde el cromo de una sola capa hacia superficies compuestas, cerámicas o revestidas con láser.
El revestimiento láser es la ruta que recomendamos cuando el desgaste es realmente severo o cuando vale la pena rescatar una varilla costosa en lugar de reemplazarla. Debido a que la capa está unida metalúrgicamente al metal base y puede acumularse hasta un milímetro o más, sobrevive al impacto y a la abrasión gruesa que pelaría una fina capa galvanizada, y también da a las varillas desgastadas una segunda vida útil.
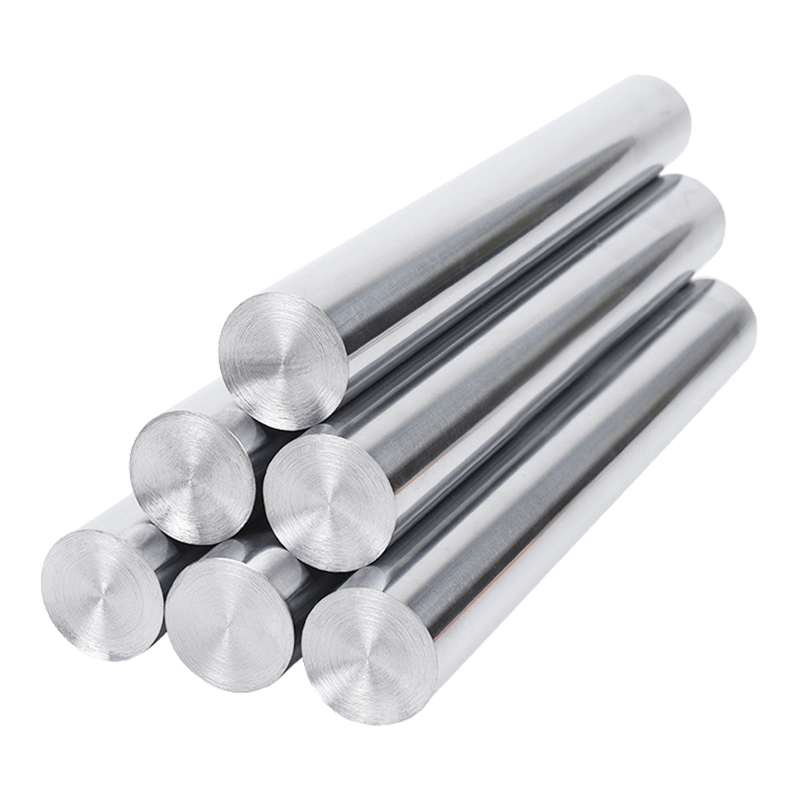
 Vástago del pistón del cilindro de revestimiento láser Vástago de pistón revestido con láser con capas de aleación a base de níquel, cobalto o hierro, acabado mediante esmerilado para desgaste, corrosión y servicio a alta temperatura. Ver producto →
Ninguno de estos recubrimientos se comporta de manera predecible sin disciplina en el proceso. Desde que obtuvimos las certificaciones ISO 9001 e ISO 14001 en 2011, hemos construido nuestra producción de varillas alrededor de máquinas rectificadoras y pulidoras CNC y líneas de enchapado inteligentes y ambientalmente controladas, comprobando el espesor del recubrimiento, la adhesión y el acabado de la superficie en cada etapa y no solo en la inspección final.
La capacidad importa tanto como el control. Nuestras plantas ahora cubren más de 25.000 metros cuadrados, y la expansión de 2022 agregó una instalación de 20.000 metros cuadrados en Wuxi junto con nuestra sucursal de Loudi, que es lo que permite que los pedidos por lotes y los ensamblajes personalizados se ejecuten en el mismo piso. Si desea profundizar en el lado mecanizado de la historia, nuestra nota sobre ¿Qué es lo que realmente hace que una caña sea precisa? explica cómo se mantienen la tolerancia y el acabado en el taller.
La mayoría de los problemas de recubrimiento que vemos son problemas de especificación más que problemas de producción. Algunos detalles enviados con una consulta ahorran muchos intercambios posteriores:
Con esa información, una recomendación de recubrimiento generalmente requiere un breve intercambio y se puede producir una varilla de muestra antes de comprometerse con el lote completo.
A vástago de pistón recubierto es una pequeña parte de una máquina y una gran parte de su fiabilidad. Elegir la capa que se adapta a las condiciones reales de trabajo, en lugar de la que parece más impresionante en el papel, es lo que mantiene los cilindros secos, las juntas intactas y los intervalos de mantenimiento prolongados. Si no está seguro de qué ruta se adapta a su aplicación, envíenos las condiciones de trabajo y analizaremos las opciones con usted.
Contáctenos
+86-137-0618-5800
No. 3 Dujuan West Road, ciudad de Hudai, distrito de Binhu, ciudad de Wuxi, provincia de Jiangsu
Ponte en contacto
Móvil