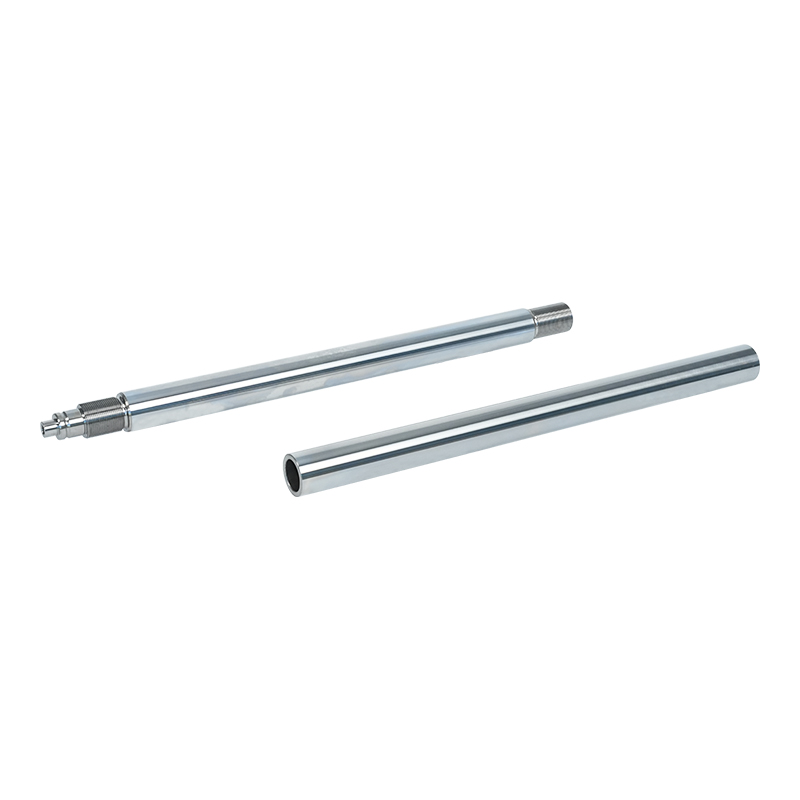
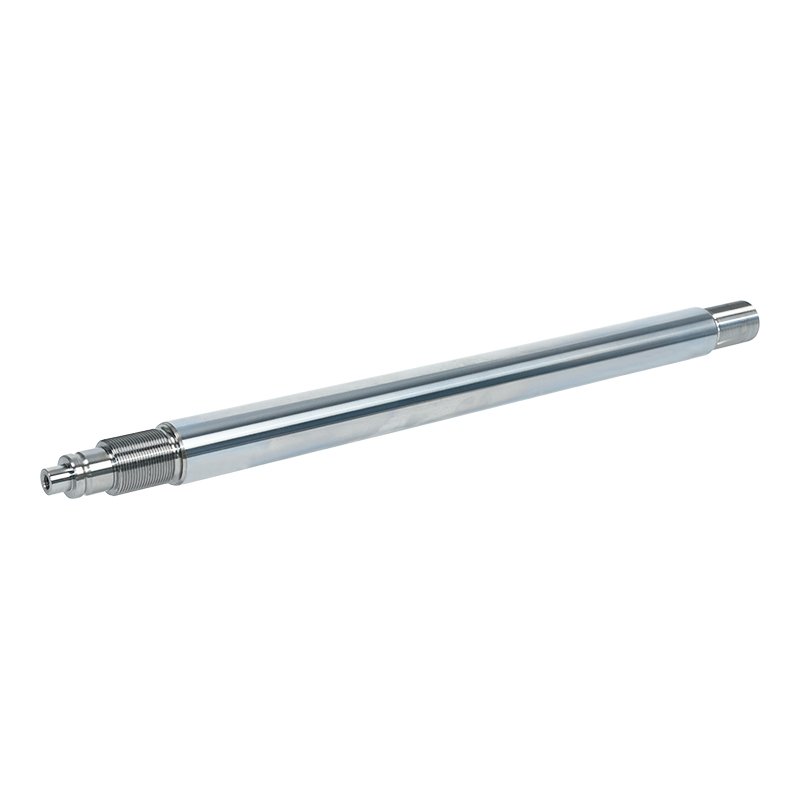
Por qué se está reconsiderando el cromado duro tradicional
El cromado duro ha sido el revestimiento predeterminado para un vástago de pistón recubierto durante décadas, en gran parte porque ofrece un sólido equilibrio entre resistencia al desgaste, protección contra la corrosión y un costo relativamente bajo. Pero el proceso de revestimiento en sí se basa en cromo hexavalente, que está sujeto a normas ambientales y de seguridad laboral cada vez más estrictas en muchas regiones. Esta presión regulatoria no ha eliminado el cromo duro como opción, pero ha empujado a los fabricantes a evaluar tecnologías de recubrimiento alternativas que puedan igualar su desempeño sin la misma carga de cumplimiento ambiental.
El cambio tampoco es puramente regulatorio. Algunos de los recubrimientos alternativos que han surgido como sustitutos en realidad superan al cromo duro tradicional en escenarios específicos de desgaste y corrosión, lo que significa que la conversación ha ido más allá del simple cumplimiento y ha llegado a una comparación genuina del desempeño para ciertas aplicaciones.
El microgrietas en el cromo duro no siempre es un defecto
Un detalle que sorprende a las personas nuevas en las especificaciones de vástagos de pistón hidráulicos revestidos es que el cromado duro desarrolla naturalmente una red de microfisuras como parte del proceso de revestimiento, y esto no es automáticamente una señal de mala calidad. Estas microfisuras se forman debido a la tensión interna que se acumula a medida que se deposita la capa de cromo y, en un proceso de revestimiento adecuadamente controlado, se distribuyen uniformemente y permanecen lo suficientemente superficiales como para no comprometer el rendimiento general del recubrimiento.
Cuando el microcracking se convierte en un problema real
El problema surge cuando las grietas se distribuyen de manera desigual, son más profundas de lo esperado o se conectan entre sí para formar un camino continuo hasta el metal base. En ese caso, la humedad corrosiva o los contaminantes pueden abrirse camino a través del revestimiento y comenzar a atacar el sustrato que se encuentra debajo, lo que eventualmente provocará que el revestimiento se levante o se descame, aunque la superficie todavía parezca intacta desde el exterior.
Fragilización por hidrógeno: un riesgo introducido por el propio proceso de revestimiento
Los procesos de galvanoplastia utilizados para aplicar cromo duro pueden introducir átomos de hidrógeno en el acero base durante la reacción de revestimiento y, si no se trata, este hidrógeno puede migrar a la estructura cristalina del metal y hacer que la varilla sea más frágil de lo que sugeriría la especificación original del material. Esto es una preocupación particular para las varillas de acero de alta resistencia, ya que las aleaciones de mayor resistencia tienden a ser más susceptibles a la fragilización por hidrógeno que los materiales de menor resistencia.
- El horneado posterior al revestimiento, un paso de tratamiento térmico controlado, se utiliza para expulsar el hidrógeno absorbido del metal base.
- El horneado debe realizarse dentro de un período específico después del emplatado, ya que el tratamiento tardío reduce su eficacia.
- Los materiales de varilla de mayor resistencia generalmente requieren un control más cuidadoso de este paso que las aleaciones de resistencia estándar.
- Saltarse o acortar el proceso de horneado es una causa común de fallas frágiles inesperadas en varillas que de otro modo estarían bien mecanizadas.
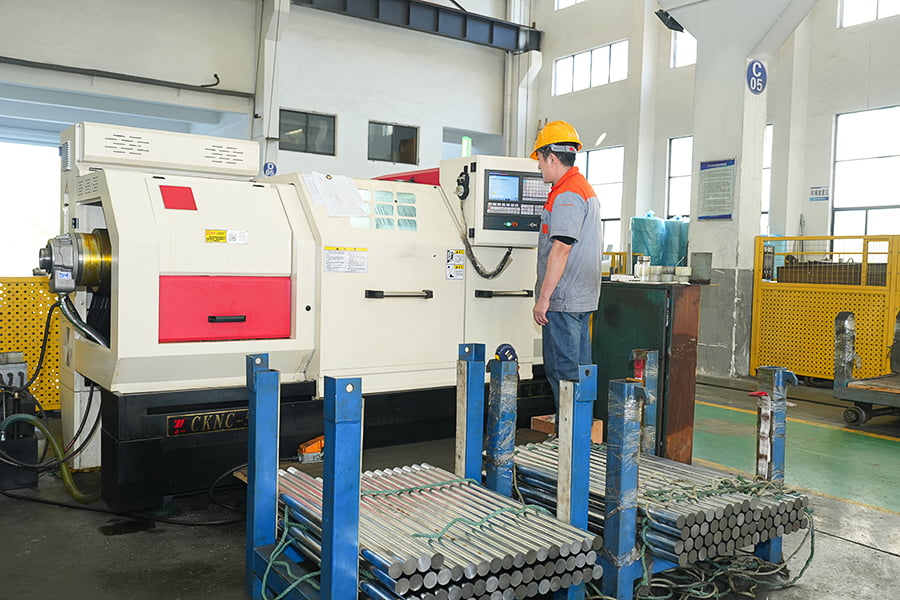
El horneado posterior al recubrimiento es un paso estándar y no negociable en nuestro proceso de recubrimiento en nuestras instalaciones de Wuxi, precisamente porque la fragilización por hidrógeno es el tipo de riesgo oculto que no se revelará durante una inspección visual o dimensional normal.
Pulverización térmica HVOF como alternativa de crecimiento
El recubrimiento por pulverización térmica con combustible de oxígeno de alta velocidad, o HVOF, se ha convertido en una de las alternativas más comunes al cromado tradicional para vástago de pistón hidráulico recubierto aplicaciones. En lugar de depositar metal a través de una reacción de galvanoplastia, HVOF rocía un carburo de tungsteno calentado o un material similar sobre la superficie de la varilla a una velocidad extremadamente alta, creando un recubrimiento denso con porosidad muy baja. Este proceso tiende a producir un recubrimiento con mejor resistencia al desgaste en ambientes abrasivos y no conlleva el mismo riesgo de fragilidad por hidrógeno asociado con la galvanoplastia.
La compensación suele ser el costo y la disponibilidad del equipo, ya que HVOF requiere equipos de pulverización especializados que no están tan disponibles como las líneas de cromado convencionales. Para aplicaciones donde el entorno operativo es particularmente abrasivo, como maquinaria de minería o pilotaje, el costo inicial adicional a menudo se justifica por una vida útil significativamente más larga en comparación con el cromo duro estándar.
Las pruebas de adherencia determinan si un recubrimiento realmente durará
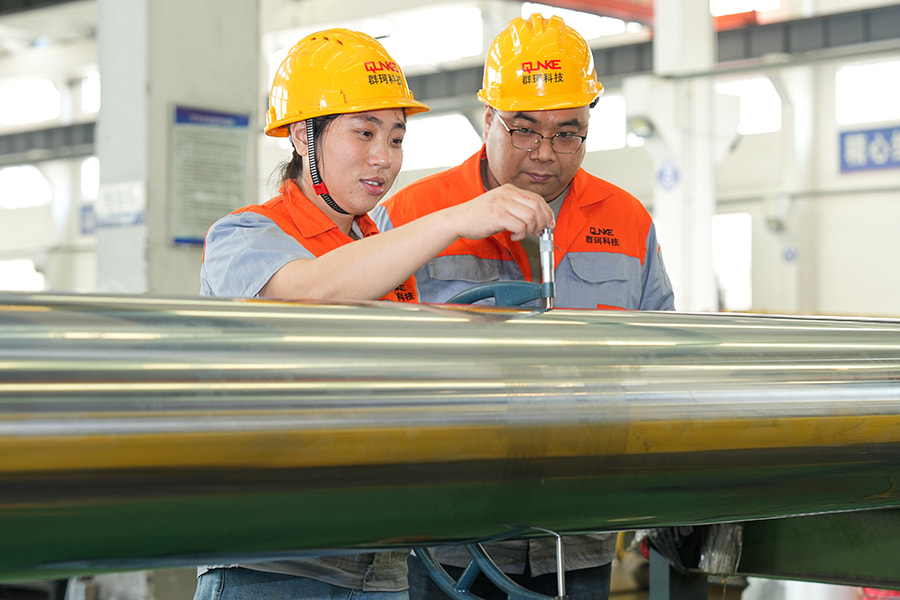
Un recubrimiento puede cumplir con todas las especificaciones de espesor y dureza del papel y aun así fallar prematuramente si no se verificó adecuadamente la adhesión entre el recubrimiento y el metal base. Una mala preparación de la superficie antes del recubrimiento, como una limpieza inadecuada o una rugosidad insuficiente de la superficie, puede dejar un recubrimiento mecánicamente sano de forma aislada pero mal adherido al sustrato, lo que se manifiesta como descamación o pelado una vez que la varilla se somete a un estrés operativo real en lugar de durante las pruebas estáticas.
| Método de prueba | Lo que verifica |
| Prueba de flexión | Si el revestimiento se agrieta o se levanta bajo flexión mecánica |
| Prueba transversal | Fuerza de unión entre las capas de recubrimiento y el metal base a un nivel micro |
| Prueba de niebla salina | Resistencia a la corrosión e integridad del recubrimiento bajo exposición acelerada. |
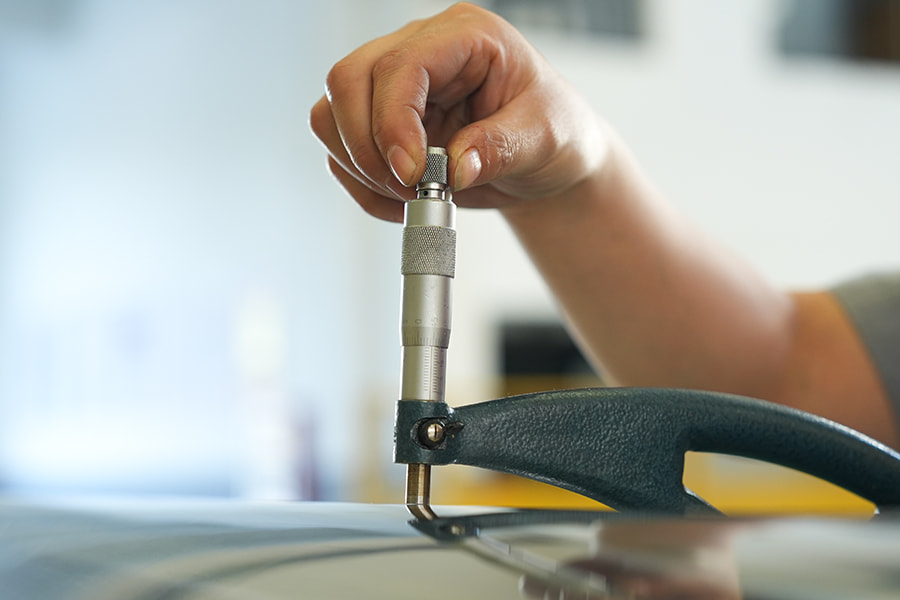
| Medición de espesor | Consistencia de la profundidad del recubrimiento en toda la superficie de la varilla |
Adaptación de la elección del recubrimiento al entorno operativo real
Seleccionar un recubrimiento para el vástago de un pistón no es una decisión única para todos, ya que los diferentes entornos operativos exigen diferentes modos de falla. Un recubrimiento que funciona bien en un ambiente seco y con baja corrosión puede no resistir en una aplicación marina o costera, y un recubrimiento optimizado para la resistencia a la corrosión no es necesariamente la mejor opción para un ambiente abrasivo y con muchas partículas, como la minería o la excavación.
- El cromo duro estándar funciona de manera confiable en aplicaciones generales de maquinaria industrial y de construcción con exposición moderada.
- Los revestimientos cerámicos o de níquel-cromo tienden a resistir mejor en ambientes marinos, portuarios y costeros con alta exposición a la sal.
- Los recubrimientos de carburo de tungsteno aplicados con HVOF se adaptan a entornos abrasivos como maquinaria de minería y pilotaje, donde el desgaste de partículas es la preocupación dominante
- Las aplicaciones con riesgo combinado de corrosión y abrasión a veces se benefician de un enfoque de recubrimiento híbrido o en capas en lugar de un solo tipo de recubrimiento.
En todos los proyectos de conservación de agua, marinos y de campos petroleros para los que hemos suministrado vástagos de pistón hidráulicos recubiertos, hacer coincidir el recubrimiento con la combinación específica de humedad, abrasión y condiciones de carga ha marcado consistentemente una diferencia mayor en la vida útil que simplemente elegir el recubrimiento de mayor calificación disponible.