2026-07-09
Si trabaja con cilindros hidráulicos o neumáticos, ya sabrá que el vástago del pistón es uno de los componentes más críticos de todo el sistema. Es la parte que transfiere la fuerza del pistón a la carga externa, y lo hace mientras está expuesta a altas presiones, movimiento constante y, a menudo, condiciones ambientales duras. un vástago de pistón sólido – a diferencia de un vástago hueco o tubular – es una pieza de metal única e ininterrumpida que va desde el pistón a través de la culata hasta el exterior. En esta guía, cubriremos qué son los vástagos de pistón sólidos, de qué materiales están hechos, cómo se fabrican, qué especificaciones importan y cómo elegir el adecuado para su aplicación.
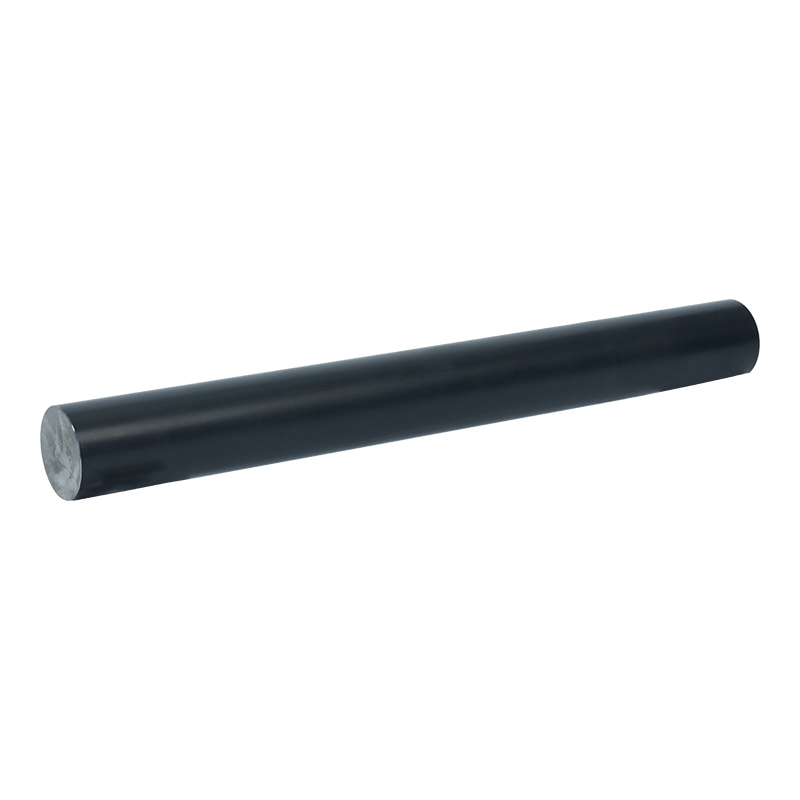
A vástago de pistón sólido Es una varilla metálica cilíndrica que conecta el pistón dentro de un cilindro con el mecanismo externo que se acciona. Se llama "sólido" porque está hecho de una sola pieza de material (normalmente acero de alta resistencia) sin ningún núcleo hueco ni pasaje interno. La varilla se extiende a través de la culata del cilindro, donde está sellada por un casquillo para evitar que se escape líquido o gas, y transfiere el movimiento lineal y la fuerza generada por el pistón a la carga exterior.
el vástago de pistón sólido está sujeto a importantes tensiones mecánicas: fuerzas de tracción y compresión, momentos de flexión, cargas laterales y fatiga por ciclos repetidos. También debe resistir el desgaste del sello del vástago y la corrosión del entorno operativo. Es por eso que elegir el material, el acabado de la superficie y el proceso de fabricación correctos es absolutamente fundamental para un funcionamiento confiable.
el material you choose for your vástago de pistón sólido afecta directamente su resistencia, durabilidad y costo. Estos son los materiales más comunes utilizados en la industria.
El acero al carbono medio es el material más utilizado para vástagos de pistón hidráulico . El grado C45 (DIN) o 1045 (AISI) es la opción estándar. Ofrece un buen equilibrio entre resistencia y tenacidad, con una resistencia a la tracción que suele oscilar entre 600 y 700 MPa. Cuando se endurece y revene adecuadamente, proporciona una excelente resistencia a la fatiga a un costo razonable. La mayoría de las varillas de acero al carbono están endurecidas por inducción y cromadas para mejorar la dureza de la superficie y la resistencia a la corrosión.
Para aplicaciones más exigentes donde se requiere una mayor resistencia a la tracción y una mejor templabilidad, se utilizan aceros aleados como 42CrMo4 (DIN) o 4140 (AISI). Estos materiales ofrecen resistencias a la tracción de hasta 1000 a 1200 MPa después de un tratamiento térmico adecuado. Se utilizan comúnmente en maquinaria pesada, hidráulica móvil y aplicaciones donde la varilla debe soportar cargas laterales elevadas o fuerzas de impacto.
En ambientes corrosivos, como aplicaciones marinas, procesamiento de alimentos o plantas químicas, el acero inoxidable es la opción obvia. Vástagos de pistón macizos fabricados de acero inoxidable 304 o 316 ofrecen una excelente resistencia a la corrosión a niveles de resistencia moderados. Para una mayor resistencia, los grados de endurecimiento por precipitación como 17-4 PH pueden alcanzar resistencias a la tracción superiores a 1300 MPa manteniendo al mismo tiempo una buena resistencia a la corrosión. La compensación es un costo significativamente mayor en comparación con el acero al carbono.
algunos vástagos de pistón neumáticos y las varillas hidráulicas de alta gama están hechas de acero nitrurado. La nitruración es un proceso de endurecimiento de la superficie que difunde nitrógeno en la capa superficial, creando una carcasa dura y resistente al desgaste sin la necesidad de un cromado por separado. Las varillas nitruradas ofrecen una excelente resistencia al desgaste y a la fatiga, pero el proceso de nitruración aumenta el costo.
el production of a high-quality vástago de pistón sólido implica varios pasos cuidadosamente controlados. Cada paso afecta el rendimiento final y la longevidad de la caña.
el process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
el bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
el rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Dependiendo del material y la aplicación, la varilla se puede templar y revenir para lograr las propiedades mecánicas deseadas. Para las varillas de acero al carbono, el endurecimiento por inducción a menudo se aplica a la capa superficial para aumentar la resistencia al desgaste y al mismo tiempo mantener un núcleo resistente y dúctil.
Después del tratamiento térmico, la varilla se rectifica sin centros para lograr el diámetro final con tolerancias estrictas, normalmente dentro de ±0,02 mm o mejor. Mediante el pulido posterior se consigue un acabado superficial fino de Ra 0,2–0,4 µm. Este acabado suave es fundamental para la vida útil del sello; una superficie rugosa desgastará rápidamente el sello del vástago y provocará fugas.
Para vástagos de pistón cromados , se galvaniza una capa de cromo duro sobre la superficie del suelo. La capa de cromo proporciona una excelente resistencia al desgaste, un bajo coeficiente de fricción y protección contra la corrosión. El espesor típico del cromo es de 20 a 50 µm y el revestimiento suele ir seguido de una operación de acabado (superacabado o pulido) para lograr la rugosidad final de la superficie.
el finished vástago de pistón sólido Se inspecciona la precisión dimensional, el acabado superficial y la rectitud. Se realizan pruebas de dureza y, en algunos casos, pruebas no destructivas (como la inspección por partículas magnéticas) para detectar defectos en la superficie. Luego, las varillas se recubren con un aceite antioxidante y se empaquetan para su envío.
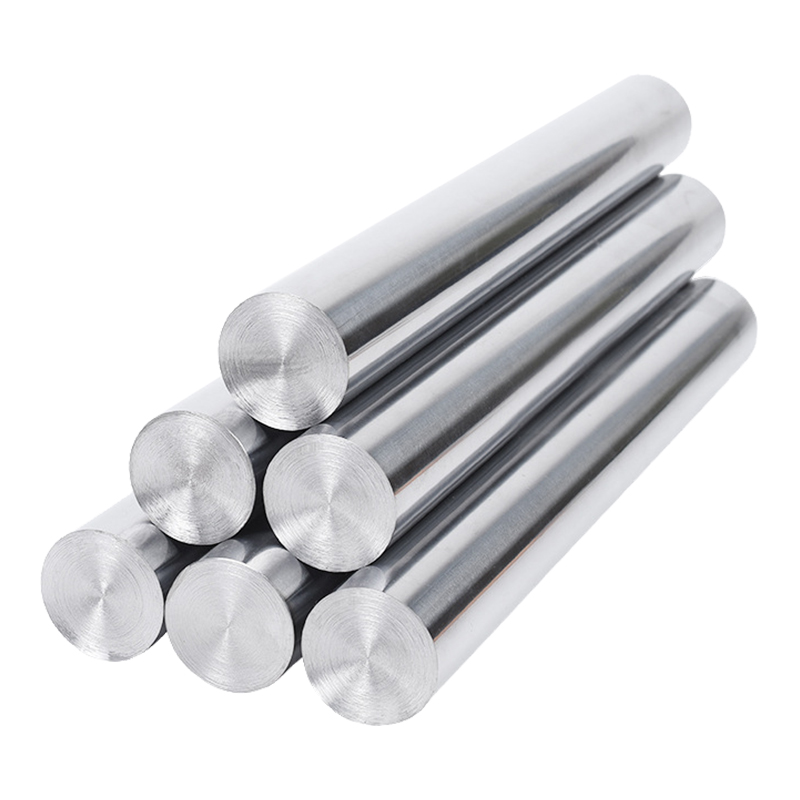
Al especificar o comprar un vástago de pistón sólido , varios parámetros técnicos son esenciales. Aquí hay un desglose de los más importantes.
| Especificación | Valores típicos | Por qué es importante |
| Tolerancia del diámetro | ±0,01 – ±0,02 mm | La tolerancia estricta garantiza un ajuste adecuado del sello y evita fugas. |
| Rugosidad de la superficie (Ra) | 0,2 – 0,4 µm | La superficie lisa reduce el desgaste del sello y extiende la vida útil del cilindro. |
| Grosor del cromo | 20 – 50 micras | El espesor adecuado del cromo garantiza una protección contra el desgaste y la corrosión a largo plazo. |
| Dureza superficial | 600 – 750 HV (después del endurecimiento por inducción) | La superficie dura resiste rayaduras y desgaste causados por sellos y contaminantes. |
| Resistencia a la tracción | 600 – 1200 MPa (depende del material) | Determina la capacidad de carga de la varilla y el margen de seguridad. |
| Rectitud | ≤ 0,3 mm por metro | Una varilla doblada provoca un desgaste desigual del sello y atascamiento del cilindro. |
| redondez | ≤ 0,02 milímetros | Las varillas deformadas provocan desgaste y fugas en los sellos localizados |
mientras vástago de pistón sólidos son los más comunes, en algunas aplicaciones se utilizan varillas huecas. Así es como se comparan.
| Característica | Vástago de pistón sólido | Vástago de pistón hueco |
| Peso | Más pesado (todo material sólido) | Más ligero (el núcleo hueco ahorra peso) |
| Relación fuerza-peso | inferior | Mayor (mejor para aplicaciones móviles y aeroespaciales) |
| Resistencia al pandeo | Más alto (la sección transversal sólida resiste mejor el pandeo) | inferior (thin wall is more susceptible to buckling under compression) |
| Costo de fabricación | inferior (simpler to produce) | Superior (requiere taladrado/trepanado, mecanizado más complejo) |
| Aplicaciones comunes | Hidráulica general, neumática, maquinaria pesada. | Aeroespacial, equipos móviles, aplicaciones sensibles al peso |
Para most industrial applications, vástago de pistón sólidos son la opción predeterminada debido a su simplicidad, resistencia y rentabilidad. Sólo vale la pena considerar las varillas huecas cuando la reducción de peso es una prioridad crítica.
Vástagos de pistón macizos se encuentran en una amplia variedad de industrias y equipos. Estas son algunas de las aplicaciones más comunes.
Esta es la aplicación más grande con diferencia. En los sistemas hidráulicos, desde excavadoras y grúas hasta prensas y máquinas de moldeo por inyección, el vástago del pistón hidráulico transfiere la presión hidráulica en fuerza lineal. Estas varillas deben soportar altas presiones (hasta 350 bar o más) y, a menudo, funcionan en entornos exteriores hostiles.
En sistemas neumáticos utilizados en fábricas y equipos de automatización, vástago de pistón sólidos son estándar. Las presiones más bajas (normalmente de 6 a 10 bar) permiten varillas de servicio más liviano, pero las altas velocidades de ciclo (hasta varios ciclos por segundo) exigen un excelente acabado superficial y resistencia al desgaste para mantener la vida útil del sello.
Equipos como brazos de excavadora, palas de bulldozer y rompedores de rocas utilizan materiales de alta resistencia. vástago de pistón sólidos . Estas aplicaciones imponen cargas extremas, fuerzas de choque y ambientes abrasivos. Las varillas de este sector suelen estar hechas de acero aleado, endurecidas por inducción y fuertemente cromadas.
Todos los tractores, cosechadoras y pulverizadores utilizan cilindros hidráulicos con vástago de pistón sólidos . Estas varillas deben resistir la corrosión de fertilizantes y productos químicos, por lo que el acero inoxidable o el acero al carbono altamente protegido son los materiales elegidos.
Paraklifts, aerial work platforms, and material handling equipment rely on vástago de pistón sólidos en sus cilindros de elevación. El peso es un factor aquí, por lo que algunos fabricantes utilizan varillas huecas, pero las varillas sólidas siguen siendo comunes debido a su superior resistencia al pandeo.
Las líneas de producción de automóviles utilizan miles de cilindros neumáticos e hidráulicos. Vástagos de pistón macizos en estas aplicaciones suelen tener un diámetro más pequeño y están mecanizados con precisión para un funcionamiento de alta velocidad y ciclos elevados.
El endurecimiento por inducción es un proceso de tratamiento térmico comúnmente aplicado a vástagos de pistón hidráulico . He aquí por qué es tan importante.
El endurecimiento por inducción endurece selectivamente sólo la capa superficial de la varilla (normalmente hasta una profundidad de 1 a 3 mm) y deja el núcleo en una condición resistente y dúctil. La dureza de la superficie alcanza 600-750 HV, lo que mejora enormemente la resistencia al desgaste contra la junta del vástago y cualquier partícula abrasiva que pueda estar presente. La capa endurecida también proporciona una base más fuerte para el cromado, evitando que el cromo se "descascare" o se desprenda bajo cargas pesadas.
el induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
el overwhelming majority of vástagos de pistón hidráulico Están cromados duros. El cromado proporciona una superficie dura y de baja fricción que reduce drásticamente el desgaste tanto del vástago como del sello del vástago. También proporciona una excelente resistencia a la corrosión.
El espesor típico del cromo duro para los vástagos de pistón es de 20 a 50 µm. El cromo más grueso no es necesariamente mejor: a partir de cierto punto, la capa de cromo se vuelve quebradiza y puede agrietarse bajo tensión. El proceso de recubrimiento debe controlarse cuidadosamente para garantizar un espesor uniforme, una buena adhesión y una porosidad mínima.
Para particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Incluso el mejor vástago de pistón sólido No durará mucho si no se mantiene adecuadamente. Esto es lo que debe hacer para prolongar la vida útil de las varillas de sus cilindros.
Inspeccione la superficie de la varilla con regularidad para detectar signos de rayaduras, picaduras o corrosión. Incluso los pequeños arañazos pueden provocar fugas en la junta. Si nota daños, investigue la causa: podría ser contaminación en el cilindro, desalineación o rendimiento inadecuado del sello limpiador.
el external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
el wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Los cilindros hidráulicos suelen estar lubricados por el propio fluido hidráulico. Pero en cilindros neumáticos, o en aplicaciones donde el cilindro se usa con poca frecuencia, es posible que necesite aplicar una capa ligera de aceite apropiado a la varilla expuesta para evitar la corrosión. Tenga cuidado de no exagerar: el exceso de aceite puede atraer suciedad.
Una de las causas más comunes de falla prematura de la varilla es la carga lateral, cuando el cilindro está desalineado con la carga. Esto hace que la varilla se doble o se desgaste de manera desigual, lo que rápidamente destruye la varilla y los sellos. Siempre verifique la alineación del cilindro durante la instalación y haga ajustes si es necesario.
Elegir el proveedor adecuado para su vástago de pistón sólido Es tan importante como elegir las especificaciones correctas. Aquí hay algunos factores a considerar.
A vástago de pistón sólido Puede parecer un componente simple, pero es una de las partes más críticas de cualquier sistema hidráulico o neumático. Obtener el material, el proceso de fabricación y las especificaciones correctos puede significar la diferencia entre años de funcionamiento sin problemas y tiempos de inactividad frecuentes y costosos.
Al seleccionar un vástago de pistón sólido , no tome atajos. Elija el material adecuado para su entorno, especifique la dureza y el espesor del cromo adecuados y trabaje con un proveedor que pueda proporcionar la documentación de calidad necesaria. Y una vez que la varilla esté en servicio, manténgala adecuadamente: manténgala limpia, controle el desgaste y solucione cualquier problema antes de que se convierta en un problema mayor.
Con las decisiones correctas y el cuidado adecuado, una alta calidad vástago de pistón sólido brindará un rendimiento confiable durante años, manteniendo su equipo funcionando sin problemas y sus líneas de producción en movimiento.
Contáctenos
+86-137-0618-5800
No. 3 Dujuan West Road, ciudad de Hudai, distrito de Binhu, ciudad de Wuxi, provincia de Jiangsu
Ponte en contacto
Móvil