2026-09-02
En un taller se desmonta un cilindro hidráulico desgastado procedente de un martillo hidráulico. La superficie de la varilla muestra marcas longitudinales, un ligero óxido en las picaduras corroídas y la capa de cromo se ha pelado cerca del extremo de la varilla. La queja del cliente no es nueva: movimiento lento, contaminación del aceite y reemplazos repetidos de sellos. Antes de culpar a los sellos o al tubo del cilindro, examine la superficie del vástago del pistón. El cromado duro sigue siendo la solución más utilizada para la protección del vástago del pistón porque ofrece una combinación de dureza, resistencia a la corrosión y baja fricción que pocos otros tratamientos de superficie pueden igualar en relación calidad-precio.
El cromado duro es un proceso de galvanoplastia de una fina capa de cromo sobre el sustrato de acero. Para un vástago de pistón, esta capa tiene tres funciones clave: resiste el desgaste abrasivo del sistema de sellado, protege el acero al carbono de la humedad y los productos químicos y mantiene la fricción dinámica entre el vástago y los sellos lo suficientemente baja para un funcionamiento suave.
La propia capa de cromo es extremadamente dura. En la práctica, los recubrimientos de cromo duro suelen medir entre 68 y 72 HRC, o aproximadamente entre 900 y 1100 HV. Esa dureza es la razón por la que una varilla chapada puede soportar cientos de miles de ciclos sin perder su diámetro. También permite utilizar la varilla en entornos agresivos donde hay polvo, abrasivos y agua.
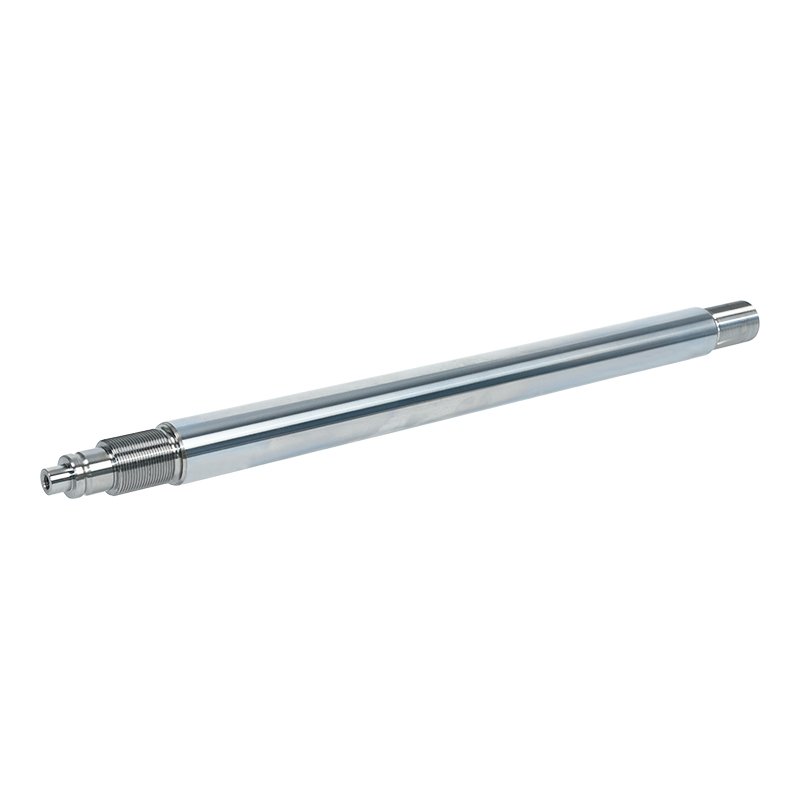
 Vástago de pistón cromado duro para mayor resistencia al desgaste Este vástago de pistón presenta un revestimiento de cromo duro con alta dureza superficial, lo que proporciona una excelente resistencia al desgaste y durabilidad en entornos exigentes. También se puede restaurar recubriendo, lo que ofrece una solución rentable para varillas desgastadas. Ver producto →
A vástago de pistón cromado duro No se trata sólo de la dureza de la superficie. El revestimiento también es una forma práctica de restaurar varillas usadas. Si una varilla está desgastada pero aún es redonda, se puede volver a rechapar y rectificar al tamaño original, lo que suele ser más rentable que comprar una pieza nueva.
No todos los cromados duros son idénticos. La diferencia entre una caña que dura dos años y otra que dura diez suele radicar en unos pocos valores mensurables. Estas son las especificaciones que debes verificar con el proveedor.
| Especificación | Rango típico | Qué afecta |
|---|---|---|
| Dureza del recubrimiento | 68–72 HRC (≈900–1100 HV) | Resistencia al desgaste y vida a la abrasión. |
| Espesor del revestimiento | 10–30 µm para servicio estándar; 30–50 µm para condiciones de servicio pesado | Protección contra la corrosión, margen de desgaste y vida útil general |
| Rugosidad superficial (Ra) | 0,1–0,2 µm después del pulido | Compatibilidad del sello y comportamiento de fricción. |
| Adhesión del recubrimiento | Sin descamación ni descamación en una prueba de flexión de 90° | Durabilidad a largo plazo bajo cargas dinámicas |
| Tolerancia diametral | h7 o una gama personalizada más estrecha, que combine con la guía y los sellos | Ajuste en el cilindro y rendimiento del sello. |
Cuando un proveedor no puede indicar estos números, está comprando un desconocido. Pregunte por el método de prueba o el estándar interno detrás de cada valor. Es más probable que una varilla que cumpla con estos rangos ofrezca una vida útil predecible.
Antes de que el cromo llegue al acero, la varilla debe mecanizarse hasta obtener el diámetro y el acabado superficial correctos. El proceso de enchapado en sí normalmente incluye desengrasado, limpieza con ácido, grabado inverso, deposición en baño de cromo, enjuague y pulido final. Cada paso afecta la adhesión final y la distribución del espesor.
En un fabricante experimentado, este proceso se controla con equipos dedicados. Por ejemplo, se utilizan máquinas rectificadoras CNC y máquinas pulidoras CNC para lograr el mecanizado de precisión requerido antes del revestimiento. Una línea de producción de galvanoplastia ambiental inteligente ayuda a mantener una química constante del baño, lo que afecta directamente la dureza y uniformidad del recubrimiento. Esta es una de las razones por las que una varilla con la misma especificación de material puede comportarse de manera diferente de un proveedor a otro.
El control de calidad generalmente se realiza por lotes. Un buen proveedor verifica el espesor del recubrimiento con un medidor de espesor magnético, mide la dureza en una muestra, realiza una prueba de adhesión y puede inspeccionar la porosidad. Solicite un certificado de conformidad o un informe de prueba cuando compre.
El cromado duro es la opción básica, pero no la única. La elección depende a menudo del entorno y del coste objetivo.
Para equipos marinos o muy húmedos, es popular un revestimiento dúplex como el cromo blanco lechoso seguido de cromo duro. La capa inferior de color blanco lechoso mejora la resistencia a la corrosión, mientras que la capa superior de cromo duro proporciona la superficie de desgaste. Esta combinación es común para equipos portuarios y marinos.
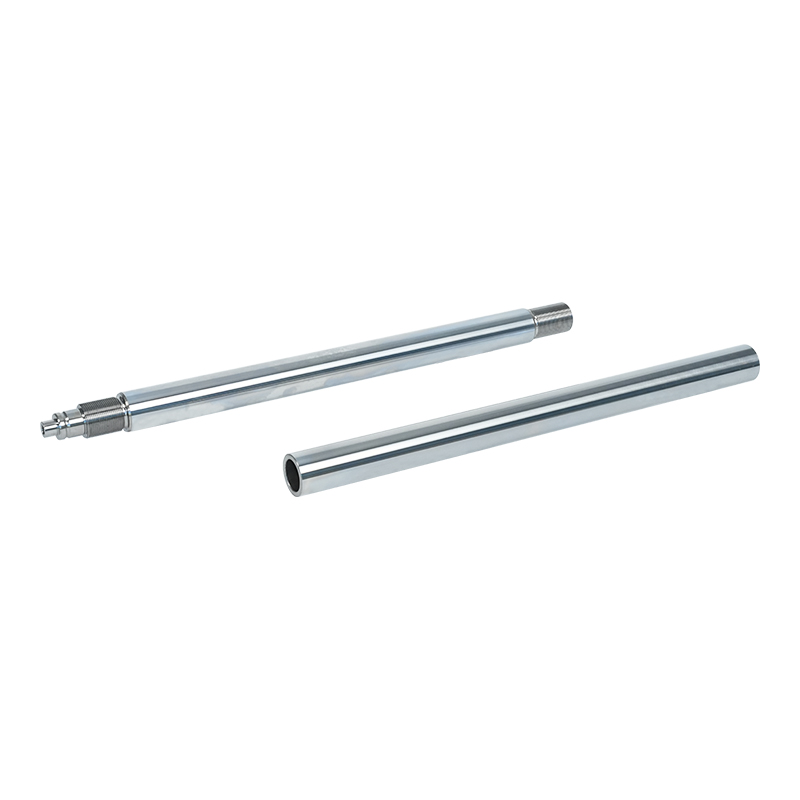 Vástago de pistón hidráulico recubierto de cromo duro y blanco lechoso Combinando una capa inferior de color blanco lechoso con una capa superior de cromo duro, este vástago de pistón ofrece una resistencia mejorada a la corrosión para aplicaciones marinas o de alta humedad, al tiempo que mantiene la resistencia al desgaste para un rendimiento confiable. Ver producto →
Otra ruta establecida es la del níquel más el cromo duro. La capa intermedia de níquel ofrece una mejor resistencia al ataque químico, especialmente en ambientes ácidos o de alta temperatura. Este sistema de recubrimiento a menudo se especifica para el procesamiento de minerales y ciertas aplicaciones hidráulicas.
Vástago de pistón hidráulico recubierto de níquel y cromo duro Con una capa inferior de níquel y una capa superior de cromo duro, este vástago de pistón proporciona una resistencia química mejorada en ambientes ácidos o de alta temperatura, lo que lo hace adecuado para el procesamiento de minerales y sistemas hidráulicos exigentes. Ver producto → Se eligen alternativas como el revestimiento cerámico, el revestimiento láser y QPQ cuando la aplicación requiere una dureza aún mayor, una mejor resistencia térmica o una química de superficie completamente diferente. Estos son más especializados y normalmente más caros que el cromo duro. En muchos cilindros hidráulicos la relación precio-rendimiento sigue favoreciendo el cromado duro.
Los vástagos de pistón cromados duros se utilizan dondequiera que los cilindros hidráulicos o neumáticos enfrenten movimientos continuos y condiciones exigentes. Los principales sectores incluyen maquinaria de construcción, equipos de minería, plantas metalúrgicas, maquinaria portuaria y naval, proyectos de conservación de agua y equipos para yacimientos petrolíferos. El denominador común son los altos ciclos de trabajo, la contaminación abrasiva y la exposición a los elementos.
Un proveedor que trabaje directamente con los fabricantes de equipos comprenderá mejor lo que demandan estas industrias. Por ejemplo, un fabricante con relaciones establecidas con productores líderes de maquinaria de construcción estará familiarizado con las tolerancias y los requisitos de prueba para los cilindros de excavadoras. Este tipo de experiencia se refleja en la consistencia de las varillas entregadas.
Para evitar costosas sorpresas, tenga en cuenta estos puntos.
Primero, defina el ambiente de trabajo. ¿Está el cilindro expuesto al agua de mar, agua ácida de mina o alta humedad? Las respuestas deciden el espesor del recubrimiento y si una sola capa de cromo duro es suficiente.
En segundo lugar, especifique la tolerancia. El cromado duro añade un espesor mensurable a la varilla. Si necesita un diámetro acabado de 40 mm, el espesor del revestimiento debe incluirse en el margen de pulido. Aquí es donde los proveedores experimentados le ahorran tiempo.
En tercer lugar, mire la documentación. Un fabricante de varillas confiable debe poder proporcionar certificados de materiales, informes de espesor de revestimiento y certificaciones de sistemas de calidad como ISO 9001 e ISO 14001. Estas certificaciones indican que el proveedor tiene un proceso controlado y repetible.
Cuarto, considere el costo total, no el precio unitario. Una varilla con cromo más grueso y un acabado pulido puede costar más por adelantado, pero puede prolongar la vida útil varias veces. En maquinaria pesada, una única reparación no planificada puede superar fácilmente el ahorro de costes inicial que supone una varilla más barata.
Finalmente, confirme la capacidad de producción. Si necesita un suministro constante de vástagos de pistón, pregunte sobre el tamaño de la fábrica y la planificación de producción del proveedor. Un fabricante con unas instalaciones más grandes y una cadena de proceso de varios pasos puede ofrecer plazos de entrega más fiables.
Elegir un vástago de pistón cromado duro no es un ejercicio de elegir el precio más bajo. Se trata de adaptar el recubrimiento a sus condiciones de trabajo y confiar en un socio el control real del proceso. Cuando la varilla está chapada correctamente, se convierte en el componente silencioso que mantiene su sistema hidráulico funcionando día tras día.
Contáctenos
+86-137-0618-5800
No. 3 Dujuan West Road, ciudad de Hudai, distrito de Binhu, ciudad de Wuxi, provincia de Jiangsu
Ponte en contacto
Móvil