2026-09-08
El vástago del pistón de un cilindro hidráulico es el componente con mayor carga mecánica en un actuador hidráulico. Convierte la presión del fluido en movimiento lineal y es el primer componente que muestra desgaste cuando un cilindro tiene un tamaño insuficiente, está desalineado o se trata incorrectamente. En las reparaciones de campo, la varilla es a menudo la razón por la que se reconstruye un cilindro. Entonces, si está especificando una varilla nueva, reemplazando una o evaluando un proveedor, las preguntas prácticas son: ¿qué diámetro, qué tratamiento de superficie, qué tolerancia y cuánto debería esperar que cueste durante su vida útil? La respuesta corta es que se debe seleccionar un vástago de pistón por el efecto combinado de la resistencia de la columna, la dureza de la superficie y la resistencia a la corrosión, no por una sola propiedad. Este artículo explica esos tres factores utilizando los detalles que importan en adquisiciones e ingeniería.
El vástago del pistón es el eje que conecta el cilindro hidráulico con la carga externa. Pasa a través de un casquillo y guía el pistón dentro del orificio. Cuando se aplica presión, la varilla se extiende o se retrae, llevando toda la fuerza del cilindro. La varilla también controla el contacto del sello y la acción del limpiador. Como resultado, su tolerancia de diámetro y acabado superficial influyen directamente en las fugas y la vida útil.
En una aplicación de carrera larga, una varilla delgada puede doblarse bajo compresión. A esto se le llama problema de resistencia de la columna. Un enfoque más seguro es aumentar el diámetro de la varilla o reducir la longitud sin soporte. Las varillas más gruesas también añaden rigidez y reducen la deflexión por carga lateral. Para un tamaño de orificio determinado, el diámetro del vástago del pistón determina la velocidad de extensión y la fuerza de retorno, por lo que no es sólo una elección estructural; también es una opción de rendimiento.
Las fallas más comunes del vástago del pistón se dividen en dos categorías. El primero es estructural. Una varilla que es demasiado pequeña para la longitud de la carrera tiene una resistencia de columna baja, especialmente al empujar cargas. Una varilla larga y delgada se doblará o romperá. La segunda categoría está relacionada con la superficie. Los rayones, las picaduras y la corrosión pueden dañar la superficie de la varilla y estas imperfecciones eventualmente destruirán los sellos. El cromado duro es la protección estándar, pero la capa de cromo suele tener sólo entre 20 y 40 micrones de espesor. Una vez que un rasguño penetra esa capa, la humedad puede llegar al metal base y comenzar un ataque de socavamiento. Por eso una varilla pulida y correctamente tratada vale más que una varilla barata y con un mal acabado.
Otro problema común es la desalineación. Si la varilla se monta en ángulo o el cilindro no está alineado con la trayectoria de carga, las fuerzas laterales crean fricción adicional y desgaste desigual. En equipos móviles, esto a menudo se manifiesta como desgaste del cromo en un lado y reemplazo repetido del sello. La respuesta correcta no es un recubrimiento más grueso sino un extremo de varilla mejor diseñado y una estructura de soporte más rígida.
Un vástago de pistón comienza como una barra de acero forjada o estirada en frío. El proceso de fabricación debe controlar toda la secuencia desde la materia prima hasta el montaje terminado. Muchas fallas de las varillas se deben a pasos omitidos en esa secuencia, como un pulido insuficiente antes del enchapado. Un proceso típico comienza con un rectificado sin centros para lograr la tolerancia de diámetro requerida, a menudo h8 o mejor. Luego, la varilla se pule hasta obtener una rugosidad superficial de Ra 0,2-0,4 micrones. Si la aplicación requiere endurecimiento por inducción, la varilla se calienta y se enfría antes de recubrirla. Esto proporciona un caso difícil y al mismo tiempo mantiene resistente el núcleo.
Después del tratamiento térmico, la varilla pasa por una línea de revestimiento electrolítico. El espesor del cromo se controla entre 20 y 40 micras para cilindros hidráulicos estándar. Finalmente, se vuelve a pulir la varilla para eliminar los picos de cromo y conseguir el acabado especificado. Este acabado final es fundamental porque una varilla rugosa romperá los sellos. Wuxi Qunke Machinery opera líneas dedicadas de esmerilado, pulido y galvanoplastia inteligente para mantener esta secuencia, y la varilla sólida con acabado de precisión de la compañía se fabrica específicamente para aplicaciones que requieren un control dimensional constante.
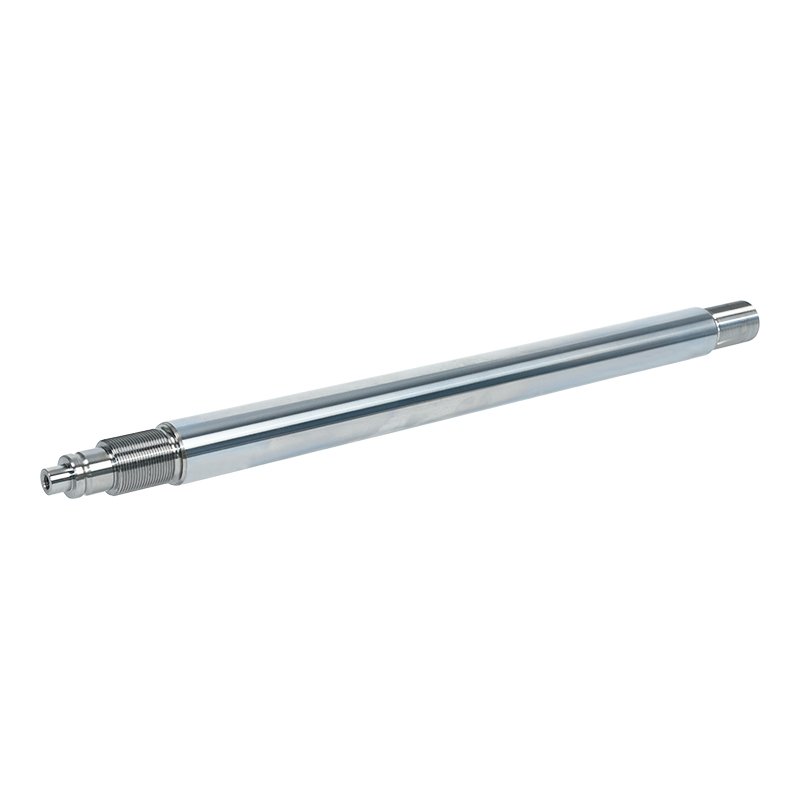
 Vástago de pistón sólido de acero de aleación con acabado de precisión para sistemas hidráulicos precisos Fabricada con aceros aleados de alta calidad, esta varilla logra tolerancias estrictas y un acabado superficial superior. Disponible en diámetros de Φ20 a Φ500, garantiza un control dimensional constante para aplicaciones hidráulicas y mecánicas exigentes. Ver producto →
Para comprender qué parámetros realmente hacen que una caña sea precisa, puede leer nuestro artículo sobre el procesamiento de precisión del vástago del pistón . Cubre la tolerancia, la rectitud y la rugosidad de la superficie en términos prácticos.
Seleccionar el tratamiento superficial adecuado es un equilibrio entre resistencia al desgaste, resistencia a la corrosión, costo y reparabilidad. La siguiente tabla es un punto de partida para hacer coincidir un tratamiento con su ciclo de trabajo.
| Tratamiento | Espesor típico | Resistencia al desgaste | Resistencia a la corrosión | Aplicación típica |
|---|---|---|---|---|
| Cromo duro | 20-40 micras | Alto | bueno | Cilindros hidráulicos en general, maquinaria de construcción. |
| Níquel cromo duro | 25-50 micras | Alto | Muy bueno | Ambientes marinos, marinos y corrosivos |
| Revestimiento cerámico | 50-150 micras | muy alto | Excelente | Alto-wear, dry-running, and high-temperature applications |
| Revestimiento láser | 1-3mm | muy alto | Muy bueno | Reparaciones de servicio pesado y contacto con medios abrasivos |
| qpq | 10-20 micras | Medio-alto | Excelente | Varillas pequeñas, componentes de precisión, piezas críticas para la corrosión |
El cromo duro sigue siendo la opción más económica para los cilindros industriales y de construcción ordinarios. Proporciona buena resistencia al desgaste y se puede mecanizar fácilmente. Cuando el ambiente es más agresivo, los recubrimientos cerámicos o de níquel bajo cromo ofrecen una mejor barrera contra la corrosión. El revestimiento láser es un enfoque orientado a la reparación que acumula capas gruesas para una varilla desgastada o dañada. El tratamiento QPQ es un proceso termoquímico que produce una capa compuesta, pero es menos común para varillas de gran diámetro.
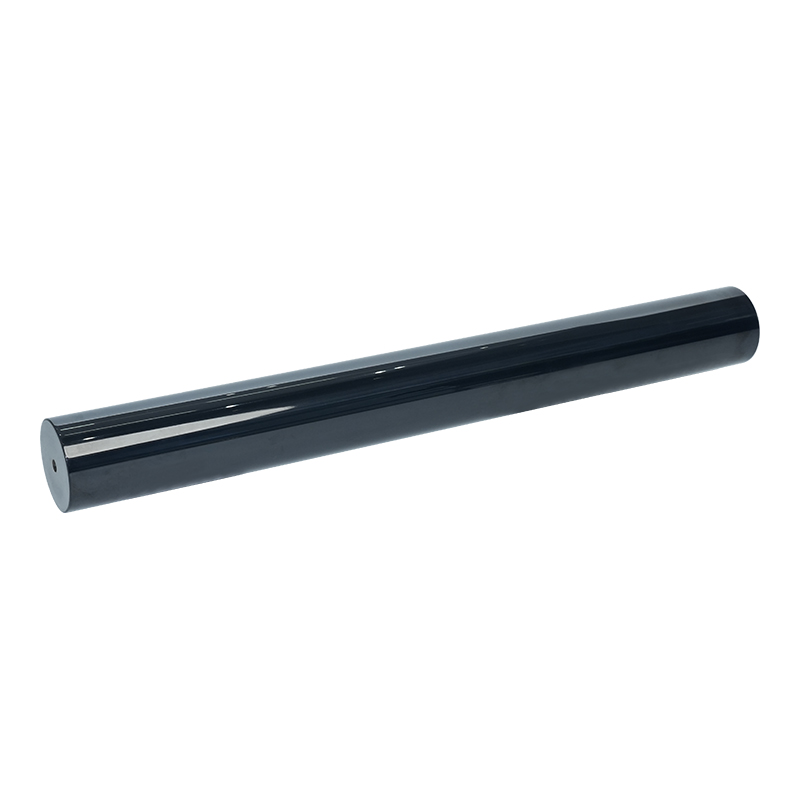
 Vástago de pistón cromado duro para resistencia al desgaste y a la corrosión Galvanizada con una densa capa de cromo duro, esta varilla ofrece una excelente resistencia al desgaste y protección contra la corrosión. Proporciona una superficie lisa, lo que prolonga la vida útil de los cilindros industriales estándar y reduce el mantenimiento. Ver producto →
Si su ciclo de trabajo es principalmente desgaste abrasivo sin productos químicos agresivos, el valor del cromo duro sigue siendo difícil de superar. Para la mayoría de las aplicaciones de vástago de pistón de cilindros hidráulicos, una capa de cromo duro controlada adecuadamente brindará años de servicio confiable.
Cuando solicite una cotización, sea explícito acerca de los siguientes parámetros: grado del material, diámetro y tolerancia de la varilla, rugosidad de la superficie, dureza, tipo y espesor del recubrimiento, y rectitud. La selección de materiales generalmente incluye acero al carbono 45# para aplicaciones estándar, 40Cr para mayor resistencia o acero inoxidable donde la corrosión es severa. La tolerancia del diámetro suele ser h8 o h9, pero muchos fabricantes de cilindros hidráulicos solicitan k6 o h7 para sellos críticos. La rugosidad de la superficie debe especificarse como Ra, normalmente entre 0,2 y 0,4 micrones después del revestimiento. La rectitud se mide normalmente en 0,05 mm por metro para varillas de precisión.
Para aplicaciones de alta fuerza y cargas de impacto, un vástago de pistón forjado de una sola pieza reduce el riesgo de falla de la soldadura. Las varillas forjadas son más resistentes porque el flujo de grano sigue la forma de la pieza. Se utilizan comúnmente en minería, maquinaria de pilotaje y grandes equipos de construcción. Si necesita que la varilla también funcione como paso de aceite, una varilla hueca es una mejor opción.
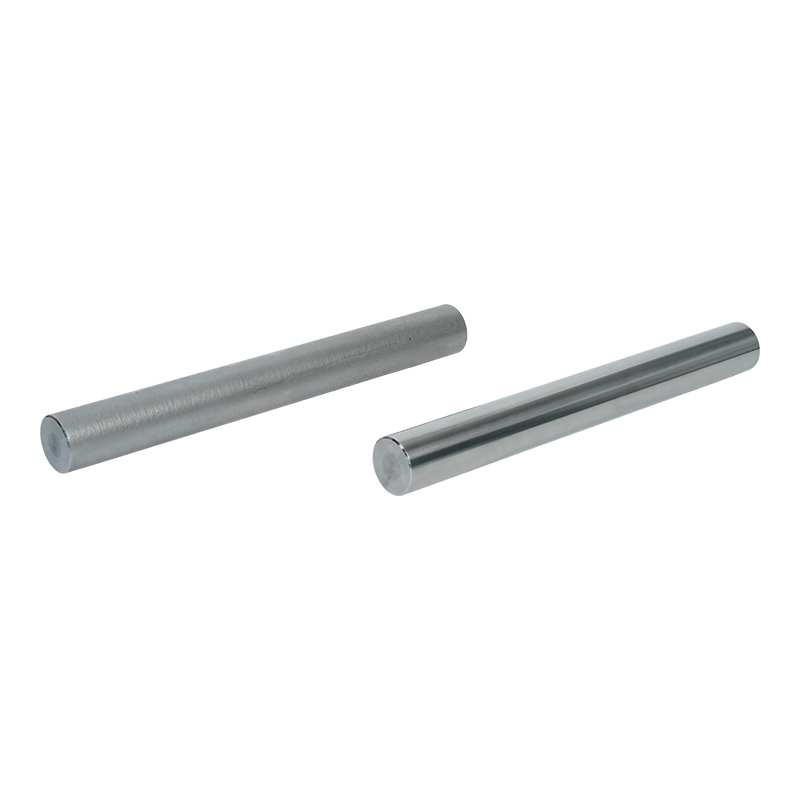
 Conjunto de vástago de pistón de cilindro hidráulico de una pieza forjado Forjada integralmente para eliminar las uniones soldadas, esta varilla ofrece resistencia superior y resistencia a la fatiga. Adecuado para equipos pesados y con carga de impacto, garantiza un rendimiento confiable con un flujo de grano continuo. Ver producto →
Además, confirme las capacidades de inspección del proveedor. Un proveedor confiable tendrá un paso de control de calidad dedicado que verifica el diámetro, la rugosidad de la superficie, el espesor del revestimiento y la rectitud después de cada etapa del proceso. Evite depender de una única inspección final, porque una varilla con un rasguño oculto debajo del cromo pasará una inspección casual.
Un proveedor de vástagos de pistón con amplia experiencia en procesos puede ayudarle a evitar errores costosos. Wuxi Qunke Machinery fabrica cilindros hidráulicos, cilindros neumáticos y vástagos de pistón de precisión desde 2008. La empresa ahora opera un área de producción de 25.000 metros cuadrados y trabaja con clientes en maquinaria de ingeniería, metalurgia, conservación de agua, equipos para barcos y puertos, campos petrolíferos, minería y maquinaria de pilotaje. Sus asociaciones estratégicas con los principales fabricantes de equipos de construcción han dado forma a un sistema de calidad que respalda tanto el trabajo de prototipos como la producción por lotes.
Al combinar cilindros de aceite con maquinaria de ingeniería, la especificación de la varilla es solo una parte del ajuste general. El casquillo, el limpiador, el tipo de sello y el estilo de montaje también afectan el rendimiento. Un proveedor que pueda revisar la aplicación completa del cilindro hidráulico, no solo la varilla, proporcionará una solución más sólida. Hemos escrito una práctica guía sobre cómo combinar cilindros de aceite con maquinaria de ingeniería eso explica este ajuste en detalle.
Para los clientes que requieren un suministro a largo plazo, la consistencia del proceso es tan importante como la calidad del primer artículo. Una fábrica con líneas CNC dedicadas de rectificado, pulido y galvanoplastia inteligente puede mantener la misma tolerancia desde la primera varilla hasta la milésima. Esa consistencia es lo que mantiene una máquina funcionando durante un intervalo de servicio de varios años.
Los vástagos de los pistones de los cilindros hidráulicos no son un producto básico. Son un componente de precisión que tiene que resistir cargas repetidas, fuerzas laterales y el medio ambiente. La resistencia de la columna decide si se dobla; el tratamiento de la superficie decide si se corroe; la tolerancia decide si el sello dura. Si se concentra en los tres al especificar una varilla y si trabaja con un proveedor que pueda demostrar control de procesos y experiencia en el campo, ahorrará dinero en reparaciones, tiempo de inactividad y reemplazos prematuros.
Contáctenos
+86-137-0618-5800
No. 3 Dujuan West Road, ciudad de Hudai, distrito de Binhu, ciudad de Wuxi, provincia de Jiangsu
Ponte en contacto
Móvil