2026-09-15
Una excavadora hidráulica fue retirada de servicio a las 3000 horas porque el vástago del cilindro estaba picado y había rayado el sello del casquillo. El objetivo de diseño original era de 8.000 horas. Las mediciones mostraron que la rugosidad de la superficie se había duplicado en la zona de desgaste y la capa de cromo se había desgastado hasta el acero base en dos lugares. La falla no fue un defecto de fabricación. Fue un problema de especificación de la varilla.
El vástago del pistón es el componente que más determina la vida útil del cilindro hidráulico. Transmite fuerza, guía el pistón y proporciona la superficie de sellado para el casquillo del vástago. Una vez que la superficie de la varilla se degrada, rápidamente se producen fugas en el sello y contaminación. Los ingenieros que combinan el material, el recubrimiento y el acabado de las varillas con el entorno operativo real evitan estas fallas tempranas. Este artículo cubre esas tres decisiones y las tolerancias prácticas detrás de ellas.
A vástago del pistón hidráulico Conecta el pistón dentro del cilindro a la carga externa. Convierte la presión del fluido en fuerza mecánica lineal. En servicio debe:
El vástago es el único componente del cilindro expuesto tanto al circuito hidráulico como a la atmósfera exterior. Esa doble exposición es la razón por la que la selección de materiales y el tratamiento de superficies tienen tanto peso.
La mayoría de los vástagos de pistones hidráulicos están mecanizados a partir de acero con contenido medio de carbono, como C45 o equivalente. La pieza en bruto se endurece por inducción antes de esmerilarse para crear una superficie resistente al desgaste y al mismo tiempo mantener el núcleo lo suficientemente resistente como para absorber cargas de impacto. Los grados de acero inoxidable se utilizan cuando la resistencia a la corrosión supera el costo, pero su menor dureza generalmente significa que se debe agregar un recubrimiento para un desgaste aceptable.
La secuencia de fabricación marca el techo de calidad. Las varillas se tornean, se tratan térmicamente, se muelen y luego se pulen. El esmerilado elimina la distorsión del tratamiento térmico y logra la redondez y rectitud en las que dependen los sellos. El pulido reduce la rugosidad de la superficie a un rango que el sello puede soportar durante una larga vida útil.
La rectitud importa tanto como el acabado. Una varilla que sea recta dentro de 0,05 mm por metro pero que tenga una superficie rugosa seguirá desgastando los sellos rápidamente. Una varilla con acabado de espejo pero con 0,2 mm de arco crea una carga desigual en el casquillo y fugas. Ambos parámetros deben mantenerse, por lo que procesamiento de precisión del vástago del pistón Merece mucha atención antes de escribir una especificación.
Las varillas sólidas son las predeterminadas para la mayoría de los cilindros porque ofrecen la mayor rigidez a la flexión por unidad de costo. Las varillas huecas aparecen en dos situaciones: cuando es importante reducir el peso, como en las plumas de los equipos móviles, o cuando la propia varilla debe llevar un paso interno de aceite. Una varilla hueca ahorra un peso significativo y al mismo tiempo conserva la mayor parte de la rigidez a la flexión del mismo diámetro exterior.
Si el diseño requiere una varilla sólida con acabado y geometría estrictamente controlados, especificar una varilla sólida con acabado de precisión establece una línea de base de calidad clara. Las aplicaciones que necesitan una ruta de aceite interna o una masa reducida se sirven mejor con un vástago de pistón hueco.
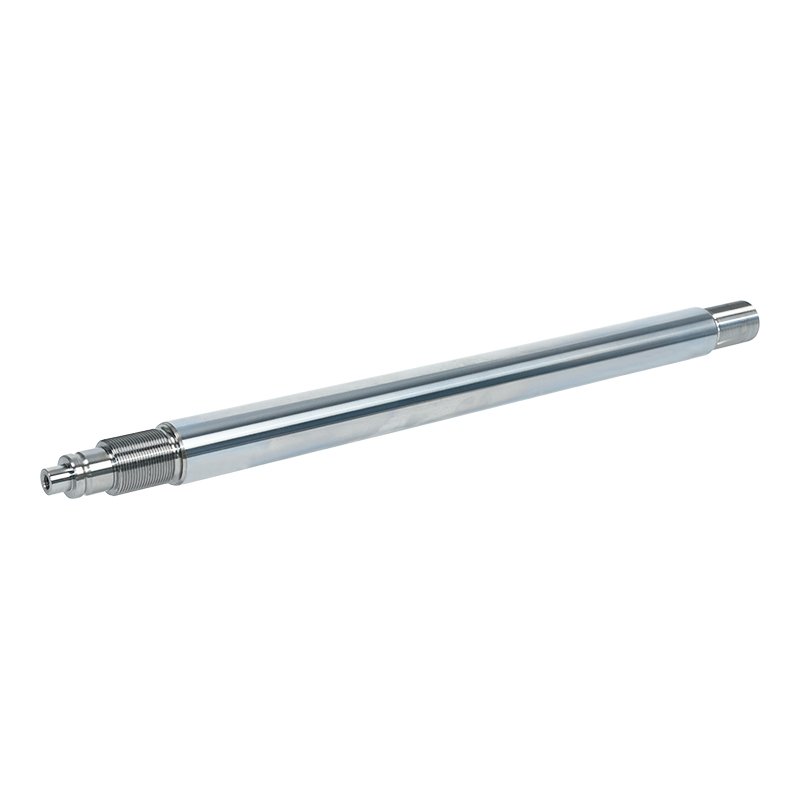
 Vástago de pistón sólido de acero de aleación con acabado de precisión Esta varilla sólida ofrece una precisión dimensional ajustada y una superficie lisa, lo que respalda un rendimiento confiable del sello en sistemas hidráulicos y mecánicos exigentes, con mecanizado personalizado disponible según los planos. Ver producto →
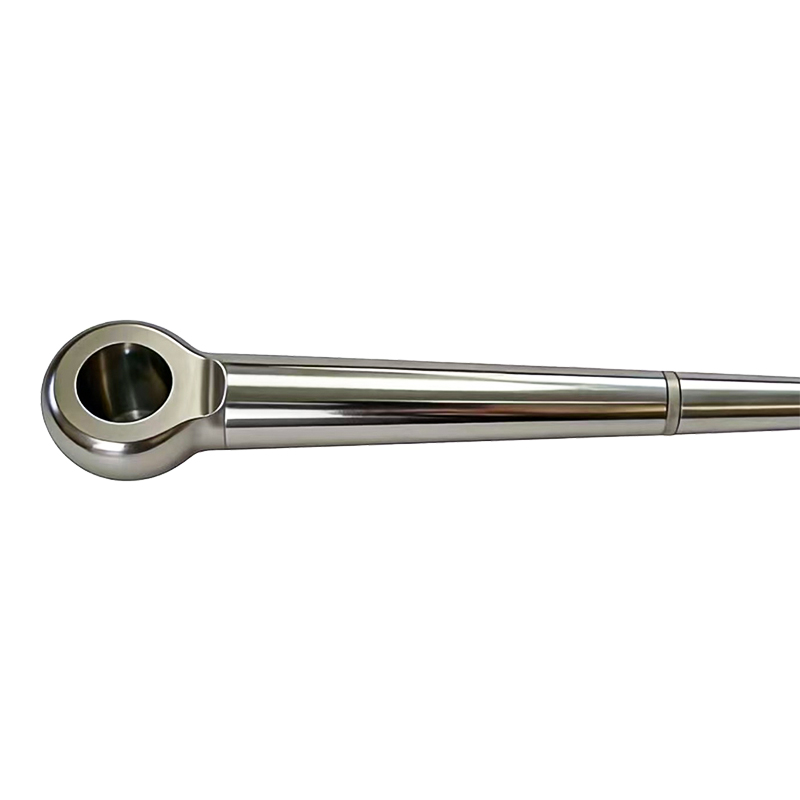
 Vástago de pistón hueco cromado duro Un diseño hueco que reduce el peso con canales internos, disponible con cromado duro para mayor resistencia al desgaste, adecuado para sistemas hidráulicos compactos donde se necesita reducción de masa y recorrido. Ver producto →
Los sellos del vástago se desplazan directamente sobre la superficie del vástago del pistón. El labio del sello necesita una superficie lo suficientemente lisa para evitar el desgaste abrasivo pero con suficiente microrugosidad para soportar una película lubricante. En la práctica, los vástagos de los pistones hidráulicos se rectifican y pulen hasta obtener una rugosidad de aproximadamente Ra 0,2 a 0,4 µm. Cualquier cosa más áspera desgasta el labio del sello; cualquier cosa significativamente más suave puede privar al sello de aceite y aumentar la fricción.
La redondez y la rectitud controlan el espacio entre la varilla y el casquillo. La ovalidad excesiva crea una gran brecha en un lado y una interferencia en el otro. Con el tiempo, el cojinete del casquillo y el sello experimentan una carga desigual, lo que produce un desgaste localizado y, eventualmente, una ruta de fuga visible. Esta es la razón por la que los fabricantes de varillas mantienen la redondez y la rectitud dentro de unas pocas centésimas de milímetro en lugar de depender únicamente de la textura de la superficie.
| Parámetro | Especificación típica | Efecto sobre el rendimiento |
|---|---|---|
| Rugosidad superficial Ra | 0,2 a 0,4 µm | Desgaste y fricción del sello |
| Rectitud | Máximo 0,05 mm/m | Distribución de carga del prensaestopas |
| redondez | Máximo 0,02 mm | Espacio de sellado uniforme |
| Tolerancia del diámetro | f7 a h8 | Montar con prensaestopas y sellos. |
El acero rectificado desnudo, incluso el endurecido por inducción, no es suficiente para la mayoría de las aplicaciones hidráulicas. La varilla está expuesta a la humedad, niebla salina, productos químicos de limpieza y polvo abrasivo. Un sistema de recubrimiento debe proporcionar dureza para resistencia al desgaste, protección contra la corrosión para el acero base y compatibilidad con el material del sello.
El cromo duro es la base de la industria. Es duro, alrededor de 800 a 1000 HV, tiene un coeficiente de fricción bajo en comparación con los compuestos de sellado típicos y se puede aplicar en espesores controlados de 20 a 50 μm. Para ambientes interiores limpios, el cromo duro es la opción de menor costo con un rendimiento bien comprendido.
En equipos marinos y exteriores, una capa dúplex de cromo blanco lechoso seguida de cromo duro proporciona una mejor resistencia a la corrosión que el cromo duro de una sola capa. Los sistemas de níquel más cromo duro se comportan de manera similar en condiciones cargadas de sal. Estos recubrimientos cuestan más, pero extienden los intervalos de servicio donde la exposición es agresiva.
Los recubrimientos cerámicos ofrecen una dureza y resistencia a la corrosión sustancialmente mayores para aplicaciones de alto desgaste y corrosión. El revestimiento láser aplica una capa unida metalúrgicamente y también es la ruta estándar para reparar varillas dañadas. La nitruración qpq (enfriamiento-pulido-enfriamiento) proporciona una alternativa de menor costo con buenas propiedades de desgaste, aunque la capa endurecida es más delgada.
Para la mayoría de los cilindros de uso general, una varilla recubierta de cromo duro sigue siendo el valor predeterminado práctico porque su comportamiento de producción está bien documentado y su costo por hora de operación es bajo.
| Sistema de recubrimiento | Dureza típica (HV) | Resistencia a la corrosión | Espesor típico |
|---|---|---|---|
| Cromo duro | 800 a 1000 | bueno | 20 a 50 µm |
| Cromo duro de color blanco lechoso | 800 a 1000 | Muy bueno | 30 a 60 µm |
| Níquel cromo duro | 800 a 1000 | Muy bueno | 30 a 60 µm |
| Cerámica | 1000 a 1400 | Excelente | 100 a 300 µm |
| Revestimiento láser | 700 a 900 | Excelente | 300 a 1000 µm |
| QPQ | 500 a 700 | bueno | 10 a 30 µm |
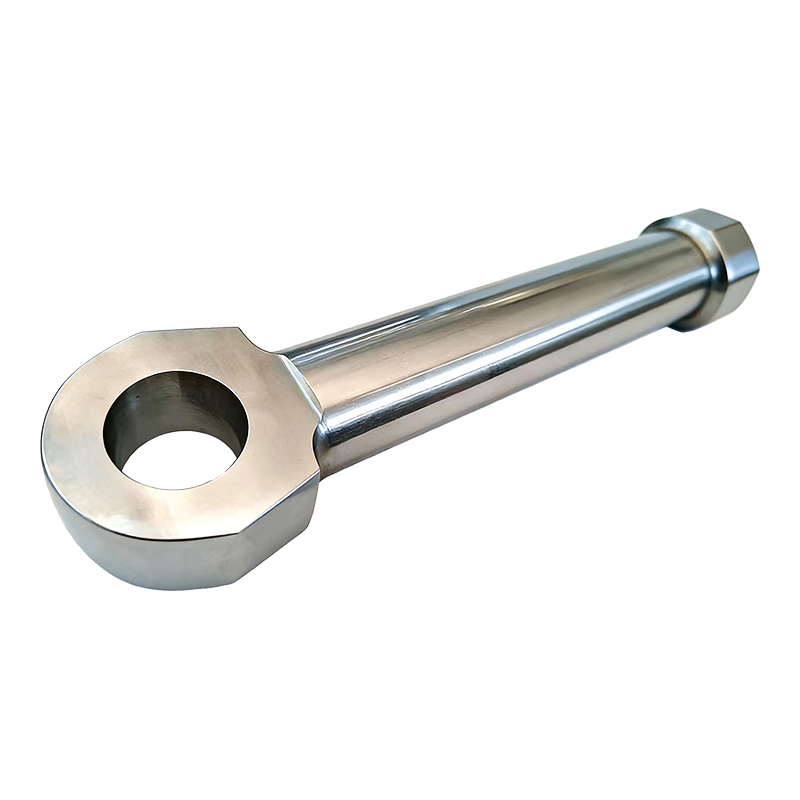
Vástago de pistón cromado duro El cromo galvanizado proporciona alta dureza y resistencia a la corrosión, lo que convierte a esta varilla en un valor predeterminado práctico para cilindros de uso general donde el rendimiento documentado y el bajo costo por hora de operación son importantes. Ver producto → La elección del recubrimiento cambia el diámetro de la varilla mecanizada, la compatibilidad del sello y el costo unitario. Se aplica cromo duro de 20 a 50 µm por lado, por lo que el acero base se mecaniza a un tamaño inferior para recibir la capa revestida. Los revestimientos cerámicos y láser necesitan una preparación de superficie diferente y, por lo general, un pulido posterior al revestimiento para restaurar las dimensiones finales. El paquete de sello también debe ser compatible con la química del recubrimiento.
En la práctica, especifique primero el entorno operativo, en segundo lugar la frecuencia del ciclo y en tercer lugar el objetivo de costes. Una varilla de cromo duro estándar funciona bien en prensas hidráulicas de interior limpias. La misma varilla falla tempranamente en una draga o en una pala minera. Eso no es un defecto material; es una falta de coincidencia de especificaciones.
Al adquirir varillas, mire más allá del precio unitario. El control del proceso impulsa el costo de garantía del cilindro final. Pregunte sobre la consistencia del endurecimiento por inducción, la capacidad de esmerilado y pulido, la uniformidad del espesor del recubrimiento y los registros de inspección documentados. La certificación ISO 9001 es una base, no un diferenciador.
Un proveedor que opera sus propias líneas de esmerilado, pulido y galvanoplastia tiene control directo sobre los parámetros que determinan la vida útil de las varillas, en lugar de coordinar a múltiples subcontratistas. Maquinaria Wuxi Qunke sigue este modelo integrado, suministrando vástagos de pistón de precisión, vástagos revestidos y cilindros hidráulicos completos desde una única instalación que abarca más de 25.000 metros cuadrados.
En las máquinas de ingeniería, el vástago entra en el cilindro como componente suministrado y el ajuste con el sistema de sellado debe planificarse con antelación. La combinación de cilindros de aceite en maquinaria de ingeniería es una lectura práctica para los equipos que finalizan juntos las especificaciones de varilla y sello.
Contáctenos
+86-137-0618-5800
No. 3 Dujuan West Road, ciudad de Hudai, distrito de Binhu, ciudad de Wuxi, provincia de Jiangsu
Ponte en contacto
Móvil